 +86-563-4308666


 Eng

Każdy operator młyna prędzej czy później uczy się tej samej lekcji: wykładzina ma większy wpływ na proces niż jakakolwiek inna część zużywalna. Chroni obudowę, ale decyduje również o tym, jak poruszają się mielniki, ile energii pobiera młyn i jak długo młyn może pracować pomiędzy przestojami. Krótko mówiąc, właściwy wkład oszczędza pieniądze, a niewłaściwy kosztuje, niezależnie od ceny zakupu. Kiedy ludzie pytają o rodzaje wkładek do młynów kulowych, praktyczną odpowiedź najlepiej jest uporządkować wokół dwóch osi klasyfikacji: materiału i profilu. W tym artykule omówiono oba te rozwiązania.
Co właściwie robi wykładzina młyna kulowego
Wykładzina młyna kulowego wykonuje jednocześnie trzy zadania. Chroni płaszcz młyna przed uderzeniami i ścieraniem wsadu; przenosi energię na media mielące, ponieważ uniesienie profilu wykładziny decyduje o kaskadzie kulek, zaćmie lub poślizgu; i wpływa na klasyfikację i czas przebywania mielonego materiału.
Funkcje te są współzależne, więc wybór wykładziny nigdy nie jest decyzją uniwersalną. Przy typowych prędkościach roboczych od 65 do 80 procent prędkości krytycznej profil wykładziny kontroluje trajektorie materiału mielącego. Profil, który dobrze sprawdza się w trzymetrowym młynie cementowym, może źle działać w pięciometrowym młynie kulowym przetwarzającym twardą rudę. Materiał i profil należy wybrać łącznie, w oparciu o wielkość wsadu, wielkość nośnika, prędkość młyna i charakterystykę rudy lub klinkieru.
Rodzaje wkładek do młynów kulowych według materiału
Materiały wykładzinowe dzielą się na cztery rodziny: stal manganowa, stal stopowa chromowana, guma i ceramika. Największą część popytu mają zastosowania w górnictwie i cementowaniu, a dominują dwie pierwsze rodziny, ponieważ tolerują uderzenia i ścieranie na skalę produkcyjną.
Wkładki ze stali manganowej
Stal manganowa, zwana także stalą Hadfielda, zawiera około 12 do 14 procent manganu. Jego cechą charakterystyczną jest utwardzanie przez zgniot: im mocniej uderzana jest powierzchnia, tym staje się ona twardsza, a wnętrze pozostaje wytrzymałe. To sprawia, że stal manganowa jest domyślnym wyborem do zgrubnego szlifowania wstępnego, gdzie media o średnicy od 75 do 125 mm uderzają w wykładzinę z dużą energią. Zwykłe wykładziny o wysokiej zawartości manganu niezawodnie radzą sobie z rudami ściernymi i dużymi kulami i pozostają najbardziej opłacalną opcją dla wielu pierwotnych młynów kulowych i młynów SAG.
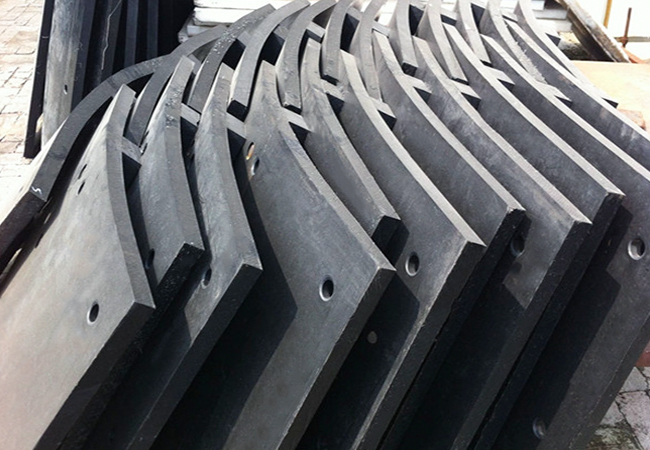 Zwykła wykładzina młyna kulowego ze stali wysokomanganowej Ta wykładzina jest standardową opcją utwardzania przez zgniot dla młynów kulowych pierwotnych i SAG, oferując niezawodną odporność na zużycie pod wpływem uderzeń o dużej energii z dużych mediów mielących w opłacalnej cenie. Zobacz produkt →
Stal o bardzo wysokiej zawartości manganu podnosi zawartość manganu do około 17 do 24 procent i przyspiesza reakcję utwardzania przez zgniot. Powierzchnia osiąga wyższą twardość pod wpływem powtarzających się uderzeń, co wydłuża żywotność wykładziny w trudnych warunkach, takich jak młyny o dużej średnicy, praca z dużymi prędkościami lub bardzo twarde i grube posuwy. Kompromisem jest wyższy koszt stopu, dlatego wybiera się go tam, gdzie przy podejmowaniu decyzji dominują okresy między wymianami i koszt przestojów.
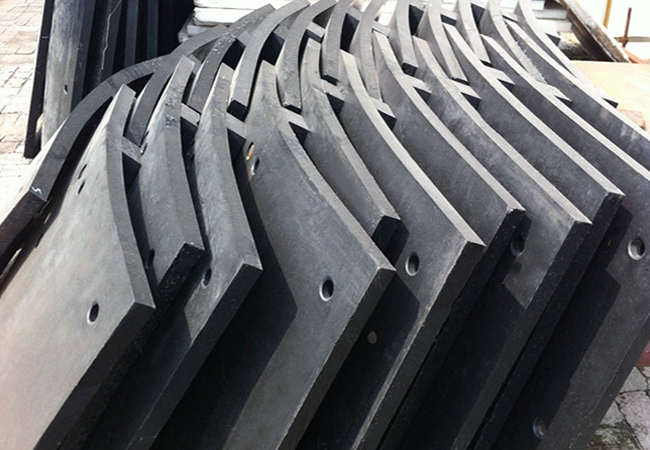 Wykładzina młyna kulowego ze stali o bardzo wysokiej zawartości manganu Dzięki zawartości manganu na poziomie 17–24% i zwiększonemu utwardzaniu przez zgniot, ta ulepszona wykładzina nadaje się do ciężkich zastosowań, takich jak młyny o dużej średnicy, praca z dużymi prędkościami oraz bardzo twarde lub grube posuwy, wydłużając żywotność. Zobacz produkt →
Wykładziny ze stali stopowej o wysokiej zawartości chromu
Tuleje ze stopu wysokochromowego są poddawane obróbce cieplnej do typowej twardości od 58 do 64 HRC. Węgliki chromu w twardej osnowie zapewniają im doskonałą odporność na ścieranie ślizgowe, co czyni je odpowiednimi do szlifowania wtórnego i dokładnego, gdzie uderzenia są umiarkowane, a głównym mechanizmem jest zużycie przez zawiesinę. Są powszechne w cementowniach i obiegach przemiału. Ograniczeniem jest zmniejszona udarność: stosowanie wykładzin o wysokiej zawartości chromu w grubym młynie wstępnym z dużymi kulkami grozi pękaniem i przedwczesną awarią.
Wkładki gumowe
Gumowe wkładki ważą około jednej czwartej masy stalowej. Są łatwiejsze i szybsze w montażu, zmniejszają obciążenie łożysk młyna, dobrze pochłaniają uderzenia, generują mniej hałasu i są odporne na korozję podczas drobnego mielenia na mokro. Guma ma jednak jasne okno operacyjne: ulega zniszczeniu pod wpływem dużych mediów i grubego podawania, dlatego zwykle ogranicza się ją do młynów wtórnych, do przemiału i ultradrobnych z kulkami o umiarkowanych rozmiarach.
Wkładki ceramiczne
Wykładziny ceramiczne z tlenku glinu i tlenku cyrkonu są najtwardszymi z powszechnie stosowanych materiałów wyściółek i nie wprowadzają zanieczyszczeń żelaznych, co ma znaczenie w zastosowaniach wymagających wysokiej czystości i drobnego mielenia. Są kruche i praktyczne głównie w małych młynach, młynach ściernych i jednostkach laboratoryjnych.
| Materiał | Główna siła | Główne ograniczenie | Najlepsza aplikacja |
|---|---|---|---|
| Stal manganowa | Wysoka udarność, hartowanie | Umiarkowana odporność na ścieranie przy niewielkim uderzeniu | Szlifowanie wstępne, duże media |
| Stop o wysokiej zawartości chromu | Bardzo wysoka twardość, długa żywotność | Niska tolerancja na uderzenia, wyższy koszt | Szlifowanie wtórne i dokładne |
| Guma | Niska waga, niski poziom hałasu, szybki montaż | Słabe w przypadku podawania grubego i dużych mediów | Dokładne mielenie na mokro i przeszlifowanie |
| Ceramiczny | Ekstremalna twardość, brak zanieczyszczeń żelaznych | Kruche, tylko mały rozmiar | Wysoka czystość i bardzo drobne mielenie |
Rodzaje wkładek do młynów kulowych według kształtu profilu
Kształt profilu kontroluje kąt podnoszenia, a tym samym ruch ładunku. Ten sam młyn może zmienić charakter mielenia po prostu zmieniając profil wkładki.
Liniowce falowe
W przypadku wykładzin falistych zastosowano gładkie, powtarzające się grzbiety, które umiarkowanie unoszą media i zachęcają do zwijania się i kaskadowania. Wytwarzają wydajne ścieranie przy niższych naprężeniach udarowych, co czyni je powszechnymi w obwodach szlifowania wtórnego i dokładnego.
Wkładki Step i Lorain
Linery schodkowe, często nazywane linerami w stylu Lorain od ich oryginalnego projektu, łączą w sobie grubszą sekcję, stopień i cieńszą sekcję. Ta geometria podnosi media wyżej i sprzyja zaćmie, dlatego nadaje się do mielenia zgrubnego i dużych młynów pracujących w pobliżu górnej granicy zakresu prędkości.
Wkładki klinowe
Linery w kształcie klina tworzą stopniowe unoszenie i utrzymują gruby przekrój w pobliżu skorupy. Zapewniają dobrą ochronę powłoki i kontrolowaną trajektorię mediów, dlatego są szeroko stosowane w młynach o dużej średnicy.
Wkładki płaskie i siatkowe
Płaskie wkładki wytwarzają minimalny udźwig i umożliwiają przesuwanie się mediów zamiast kaskadowania; stosowane są w młynach ultradrobnych i rurowych, gdzie wymagane jest delikatne mielenie. Wkładki siatkowe z żebrami lub szczelinami zatrzymują i klasyfikują ładunek mediów i pojawiają się głównie w szlifowaniu na sucho i w obwodach specjalnych.
| Profil | Charakterystyka podnoszenia | Typowe zastosowanie |
|---|---|---|
| Fala | Umiarkowana winda, kaskadowa | Szlifowanie wtórne i dokładne |
| Krok (Lorain) | Silne podniesienie, zaćma | Młyny zgrubne, wysokoobrotowe |
| Klin | Stopniowe podnoszenie, ochrona skorupy | Młyny o dużej średnicy |
| Mieszkanie | Minimalne podnoszenie, przesuwanie | Młyny ultradrobne i rurowe |
| Siatka | Retencja i klasyfikacja multimediów | Szlifowanie na sucho i obwody specjalne |
Jak wybrać odpowiednią wykładzinę młyna kulowego
Wybierz wykładzinę w taki sam sposób, w jaki wybierasz sprzęt: na podstawie całkowitego kosztu za tonę, a nie ceny początkowej. Najtańsza wykładzina jest często najdroższa w eksploatacji. Przeanalizuj te czynniki w kolejności:
- Średnica i prędkość młyna. Duże, szybkoobrotowe młyny wymagają profili o dużym udźwigu, takich jak stopień lub klin; małe lub powolne młyny mogą wykorzystywać prostsze fale lub płaskie kształty.
- Wielkość nadawy i ścieralność rudy. Gruby, twardy posuw wymaga odpornej na uderzenia stali manganowej i profilu o wysokim udźwigu.
- Rozmiar materiału mielącego. Media powyżej 80 mm wymagają wykładzin manganowych; mniejsze media pozwalają na użycie stopu chromu, gumy lub ceramiki.
- Warunki procesu. Żrące szlamy preferują gumę lub stop chromu; temperatury powyżej około 80°C nie obejmują gumy.
- Grubość wykładziny i naddatek na zużycie. Grubsze wkładki wytrzymują dłużej, ale zmniejszają objętość młyna; zrównoważyć trwałość zużycia i przepustowość.
- Koszt instalacji i przestojów. Lżejsze lub modułowe wykładziny skracają czas wymiany, który często jest wart więcej niż różnica w cenie wykładziny.
Wkładka i materiał mielący zużywają się jako system. W młynie wtórnym zbyt duże lub źle dopasowane kulki uderzają w powierzchnię wykładziny i skracają jej żywotność, podczas gdy dopasowane kule mielące o wysokiej zawartości chromu wytwarzają bardziej równomierny ładunek i zmniejszają obciążenie udarowe wykładziny. Młyny, które kupują tuleje i środki mielące z tego samego źródła, unikają problemów z kompatybilnością i upraszczają kontrolę jakości.
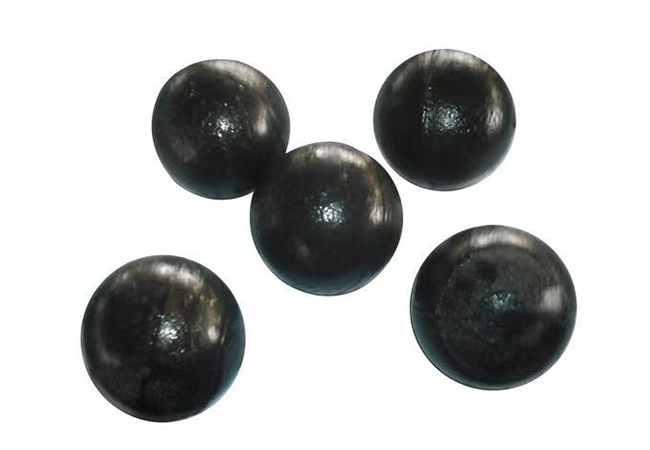 Kula szlifierska z odlewu ze stopu wysokiej zawartości chromu Te kulki mielące, poddane obróbce cieplnej do 58–64 HRC, są odporne na ścieranie ślizgowe w obwodach mielenia wtórnego i dokładnego, a opcje można dostosować pod względem rozmiaru i składu chemicznego do pracy w mokrych lub agresywnych środowiskach. Zobacz produkt →
Znaki wskazujące, że należy wymienić wykładzinę
Nawet najlepszy podkład jest materiałem eksploatacyjnym. Zbyt długa praca powoduje uszkodzenie obudowy młyna i zamienia planową konserwację w naprawę awaryjną. Sprawdź co tydzień i zaplanuj wymianę, gdy zobaczysz którykolwiek z poniższych znaków:
- Zmierzona grubość wykładziny jest mniejsza niż 50 procent oryginału lub niższa od minimalnej określonej przez producenta.
- Łby śrub wpuszczone w tuleję lub wyciek wokół śrub.
- Profile wyraźnie spłaszczone, z żebrami unoszącymi wygładzonymi.
- Wydajność młyna spada, podczas gdy pobór mocy pozostaje wysoki lub wzrasta.
- Pęknięte, luźne lub brakujące segmenty i metaliczny hałas podczas pracy.
Prosta procedura inspekcji pozwala na wymianę wykładzin podczas planowanych przestojów, gdy zmiana kosztuje godziny, a nie dni utraconej produkcji.
Współpracuj z dostawcą wykładzin, który rozumie całą fabrykę
Najszybszym sposobem uniknięcia błędów wykładziny jest współpraca z producentem, który produkuje wykładzinę i wie, jak wchodzi ona w interakcję ze środkiem mielącym. ZXGB produkuje zarówno tuleje ze stali manganowej, jak i pracujące z nimi kulki mielące, przy wsparciu zarządzania jakością ISO9001, prowincjonalnym instytucie badawczym kulek stalowych i mediów mielących, a roczna zdolność produkcyjna wynosi 50 000 ton. Pełna oferta produktów znajduje się na stronie strona wkładek młyna i wkładek eksploatacyjnych . Aby uzyskać bardziej szczegółowe porównanie materiałów, nasze przewodnik po wyborze zapewniający dłuższą żywotność wykładziny omawia bardziej szczegółowo praktyczne kompromisy. Jeśli potrzebujesz rekomendacji dla konkretnej walcowni, inżynierowie ZXGB mogą przejrzeć Twoje dane operacyjne i zaproponować kombinację wykładziny, profilu i mediów w oparciu o docelowy posuw i przepustowość.


