 +86-563-4308666


 Eng

Każda kula mieląca niesie ze sobą historię obróbki cieplnej, nawet ta, która przybywa na podwórze i wygląda identycznie. Dwie kule mogą mieć tę samą chemię, wyjść z tej samej formy, a mimo to zachowywać się zupełnie inaczej w młynie: jedna przechodzi pełną kampanię, druga zaczyna się łuszczyć w ciągu kilku tygodni. Najczęściej różnicę wpisuje się w krzywą nagrzewania, szybkość chłodzenia i okno odpuszczania.
Poniżej znajduje się praktyczny opis procesu obróbki cieplnej mielonych kulek, który przeprowadzamy codziennie, od austenityzacji po kontrolę, która pozwala nam stwierdzić, czy partia jest naprawdę solidna.
Dlaczego obróbka cieplna decyduje o działaniu piłki
Wlej kulkę o wysokiej zawartości chromu i pozostaw ją do ostygnięcia w formie, a wyjdzie dość niespokojny kawałek metalu. Osnowa zawiera martenzyt wraz z austenitem szczątkowym, owinięty wokół sieci węglików eutektycznych, która zmienia się wraz z zawartością chromu i węgla. Austenit szczątkowy jest przyczyną kłopotów. Jest miękki, metastabilny, a gdy kula zacznie uderzać w młynie, na miejscu przekształca się w martenzyt, zmieniając objętość warstwy powierzchniowej i otwierając drzwi do odpryskiwania i pękania.
Obróbka cieplna ma na celu celowe zakończenie tej transformacji w kontrolowanych warunkach, zamiast pozwalać, aby młyn zrobił to losowo. Trzy rzeczy są równoważone jednocześnie:
- Twardość : powierzchnia ścieralna odporna na ścieranie przez rudę, klinkier lub żużel.
- Wytrzymałość : zdolność rdzenia do pochłaniania powtarzających się uderzeń bez pękania.
- Stabilność strukturalna : rozkład węglika i austenit szczątkowy utrzymane w granicach, więc kula zachowuje się tak samo w dniu 60, jak pierwszego dnia.
Podstawowe etapy procesu obróbki cieplnej kul mielących
Prawie każdy harmonogram stosowany w przypadku mediów odlewanych lub kutych można odczytać jako trzy powiązane etapy, z czwartym etapem kontroli, który zamyka pętlę.
Ogrzewanie i austenityzowanie
Austenityzowanie spełnia dwa zadania: rozpuszcza część węglika wtórnego i wprowadza węgiel do roztworu, dzięki czemu hartowanie ma na czym działać. Pośpiech na tym etapie jest jednym z najczęstszych błędów, jakie widzimy. Nagrzewamy etapami, podgrzewając wstępnie do temperatury około 600–650°C, aby wyrównać temperaturę na całej grubości, a następnie stopniowo prowadzimy do zatrzymania austenityzacji, które w przypadku wysokich gatunków chromu zwykle mieści się w zakresie od 980°C do 1050°C.
Czas przetrzymywania dopasowuje się do rozmiaru sekcji i obciążenia pieca w większym stopniu niż ustalony zegar. Praktyczny punkt początkowy w warsztacie to około 1 do 1,5 minuty na milimetr średnicy, ale rzeczywistą liczbę należy raczej potwierdzić na podstawie twardości i mikrostruktury pierwszych kawałków każdej partii, a nie zakładać.
Hartowanie
Hartowanie is where hardness is actually made. The ball has to cool fast enough to miss the pearlite nose and drive austenite to martensite, yet not so fast that the surface tears itself apart under thermal and transformation stress. High chrome cast balls are often quenched with forced air or an air-oil combination, while smaller sizes can take oil or polymer. Forged balls come off the press hot and are commonly quenched by water spray, polymer or oil, then tempered without being allowed to cool fully to room temperature first.
Hartowanie
Hartowanie is not a formality. Its first job is stress relief, because a freshly quenched ball is full of internal tension and will crack on its own if left sitting. Its second job is to bring retained austenite down to a working level and let fine secondary carbides precipitate, which at the right temperature can even nudge hardness upward.
W przypadku kul o wysokiej zawartości chromu okno zwykle utrzymuje się w temperaturze od 200°C do 350°C, utrzymując się przez cztery do ośmiu godzin, w zależności od średnicy, po czym następuje powolne chłodzenie. Odpuszczanie poniżej około 200°C pozostawia zbyt dużo niestabilnego austenitu; przekroczenie temperatury znacznie przekraczającej 400°C powoduje utratę twardości, za którą zapłaciłeś podczas hartowania.
| Scena | Typowa temperatura | Główny cel | Co oglądamy |
|---|---|---|---|
| Rozgrzewanie | 600–650°C | Wyrównuje temperaturę na całej grubości | Szybkość wzrostu, szok termiczny |
| Austenityzowanie | 980–1050°C (wysoki chrom) | Rozpuścić węgliki, nasycić austenit | Trzymaj czas względem średnicy |
| Hartowanie | 880–950°C do medium | Z austenitu tworzy się martenzyt | Krzywa chłodzenia, ryzyko pęknięć |
| Hartowanie | 200–350°C | Uwolnij naprężenia, kontroluj austenit zachowany | Czas utrzymywania, reakcja na twardość |
Dopasowanie procesu do typu kuli
Te same trzy etapy dotyczą całej rodziny, ale liczby znacznie się zmieniają po zmianie materiału i trasy formowania.
Kulki odlewane ze stopu chromu
Chemia ustala sufit. Kula o wysokiej zawartości chromu, zawierająca 10% lub więcej chromu i właściwy bilans węgla, może osiągnąć wysokie 50–60 w skali Rockwella C po dobrze przeprowadzonym hartowaniu i odpuszczaniu. Gatunki średniego i niskiego chromu po prostu nie mieszczą w sobie wystarczającej ilości węglika, aby się tam dostać, dlatego ich krzywe są często upraszczane w kierunku normalizacji lub lekkiego hartowania i odpuszczania, a oczekiwania zakupowe powinny być zgodne z metalurgią, a nie z nagłówkiem katalogu.
Nasze własne kulki mielące o wysokiej zawartości chromu są traktowane zgodnie z tą logiką, przy czym krzywa jest utrzymywana niezmiennie w każdej partii, tak aby wydajność młyna nie ulegała wahaniom.
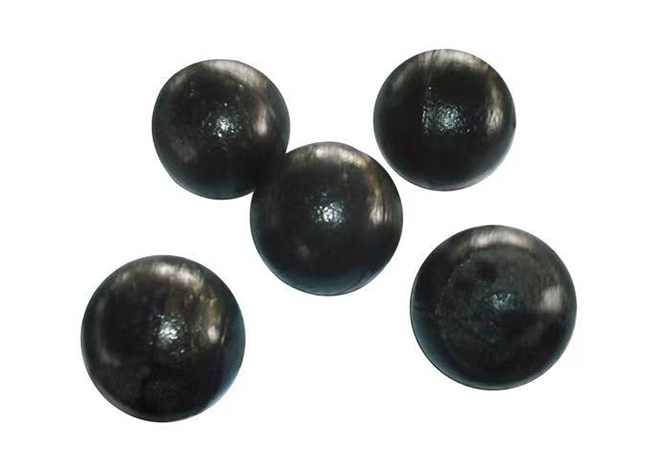 Kulki szlifierskie odlewane ze stopu wysokiej zawartości chromu Wysokochromowe media odlewane ZQCr12 o twardości powierzchniowej ≥58 HRC, dostępne w średnicach od φ6,35 do φ120 mm do szlifowania odpornego na zużycie. Zobacz produkt →
Kute kule mielące
Kute kule zaczynają się od walcowanego pręta, są przycinane na odpowiednią długość, podgrzewane indukcyjnie, kute, a następnie hartowane na linii. Proces ma charakter ciągły, a nie okresowy, a najczęściej wahającym się parametrem jest temperatura rozpoczęcia hartowania. Jeśli pręt ostygnie zbyt mocno pomiędzy prasą a pierścieniem hartującym, twardość spada, a kula tworzy miękką skorupę, która szybko zużywa się w młynie. Odpuszczanie następuje natychmiast, nadal wykorzystując ciepło resztkowe w rdzeniu, aby skrócić cykl.
 Precyzyjnie kute kule mielące do młynów kulowych Precyzyjnie kute media dla młynów kulowych w górnictwie, cementowni i energetyce, oferowane w rozmiarach φ6,35–φ120 mm o zrównoważonej twardości i wytrzymałości. Zobacz produkt →
Wybór medium hartującego i krzywej chłodzenia
Stopień chłodzenia zależy od pokrętła, a nie od przełącznika, a prawidłowe ustawienie to takie, które powoduje wytworzenie w pełni martenzytycznego rdzenia w największej kulce wsadu, przy jednoczesnym zachowaniu najmniejszej nienaruszonej. Powszechne media, w przybliżeniu według ważności:
- Woda : duża dotkliwość, niski koszt, najbardziej podatny na pęknięcia; praktyczne w przypadku zwykłych kutych kulek węglowych o małych średnicach.
- Solanka lub roztwory żrące : jeszcze bardziej dotkliwe i podatne na nierównomierne pękanie powłoki; rzadko używany do odlewanych mediów chromowanych.
- Olej : wolniejszy i bezpieczniejszy, standardowy wybór dla kulek kutych ze stopu, gdzie odkształcenie ma znaczenie, chociaż należy kontrolować ogień i opary.
- Polimer : stężenie można dostosować tak, aby mieściło się pomiędzy wodą a olejem, popularne w przypadku kutych kulek ze stopu, które stwarzają realne ryzyko pęknięcia.
- Wymuszone powietrze lub powietrze-olej : delikatny, dobrze dopasowany do kulek z odlewu o wysokiej zawartości chromu, których hartowność jest już duża.
Pobudzenie jest tak samo ważne jak samo medium. Nieruchomy zbiornik wytwarza miękkie plamy i rozproszone odczyty twardości, niezależnie od tego, jak dobry jest skład chemiczny środka chłodzącego.
Co się dzieje nie tak i jak odczytują się objawy
Większość usterek związanych z obróbką cieplną sygnalizuje się wyraźnie, jeśli wiesz, czego szukać. Kilka wzorców, które diagnozujemy najczęściej:
- Pękanie po hartowaniu , zwykle wzdłużne lub wewnętrzne: zbyt silne chłodzenie lub zbyt długa szczelina przed piecem do odpuszczania.
- Miękka skorupa lub miękki rdzeń : temperatura austenityzacji lub zbyt niskie utrzymywanie, lub kula schładzana poniżej okna rozpoczęcia hartowania.
- Twardość scatter across a batch : nierówne obciążenie pieca, niespójna atmosfera lub słabe mieszanie chłodzące.
- Przedwczesne odpryskiwanie w trakcie eksploatacji : austenit szczątkowy pozostawiony za wysoki, ponieważ odpuszczanie było zbyt chłodne lub zbyt krótkie.
- Wysoki współczynnik pękania : zmniejszona twardość kosztem wytrzymałości lub sieć węglikowa pozostawiona zbyt gruba podczas krzepnięcia.
Kontrole potwierdzające, że krzywa zadziałała
Wyniki testów mają znaczenie tylko wtedy, gdy są wykonywane konsekwentnie. Nasza rutyna po hartowaniu wygląda następująco:
- Twardość survey : odczyty w kilku punktach na powierzchni i w rdzeniu podzielonych kul, próbki pobrane z całej partii, a nie z jednego dogodnego rogu.
- Twardość gradient : profil na promieniu, który pokazuje, czy hartowanie rzeczywiście dotarło do środka.
- Testy udarności : wielokrotne upadki z ustalonej wysokości na próbkę kulek, zauważając pierwsze oznaki pękania.
- Przegląd mikrostruktury : kształt i rozkład węglika oraz szacunkowa zawartość austenitu szczątkowego, zwykle mieszcząca się w granicach około 10 do 15% w przypadku mediów o wysokiej zawartości chromu.
- Śledzenie uszkodzeń pola : najwolniejszy, ale najbardziej uczciwy wskaźnik, rejestrowany w przeliczeniu na młyn i partię piłek w trakcie kampanii.
Obróbka cieplna to system, a nie pojedynczy krok
Krzywa jest tak dobra, jak piec, który ją obsługuje, a piec jest tak dobry, jak materiał wchodzący do niego. Dlatego też obróbkę cieplną traktujemy jako jedno ogniwo w łańcuchu, który rozpoczyna się od pozyskania stopu, a kończy próbą walcowania. Nasz prowincjonalny instytut badawczy zajmujący się kulkami stalowymi i środkami mielącymi, prowadzony wspólnie z partnerskimi uczelniami, poświęca większość czasu właśnie na opracowywanie tego rodzaju krzywych, a odkrycia są bezpośrednio przekazywane do hali produkcyjnej.
Zapewniamy również weryfikację procesu: procedury ISO 9001, pełną kontrolę procesu od przyjęcia surowca do wysyłki oraz zespół techniczny składający się z 25 inżynierów i 32 specjalistów obsługujących zakład o powierzchni 60 000 metrów kwadratowych i rocznej wydajności 50 000 ton. Możesz przeczytać więcej o tło naszej firmy jeśli chcesz dłuższą wersję.
Jeśli młyn przeżuwa media szybciej niż powinien, odpowiedź zwykle znajduje się w krzywej, a nie w fakturze. Wyślij nam warunki pracy, średnicę kulki, twardość posuwu i prędkość frezowania, a porozmawiamy, który etap jest prawdopodobnie odpowiedzialny i co należy zmienić. Taka rozmowa nic nie kosztuje, a często jest najszybszą drogą do obniżenia kosztu za tonę ziemi.


